
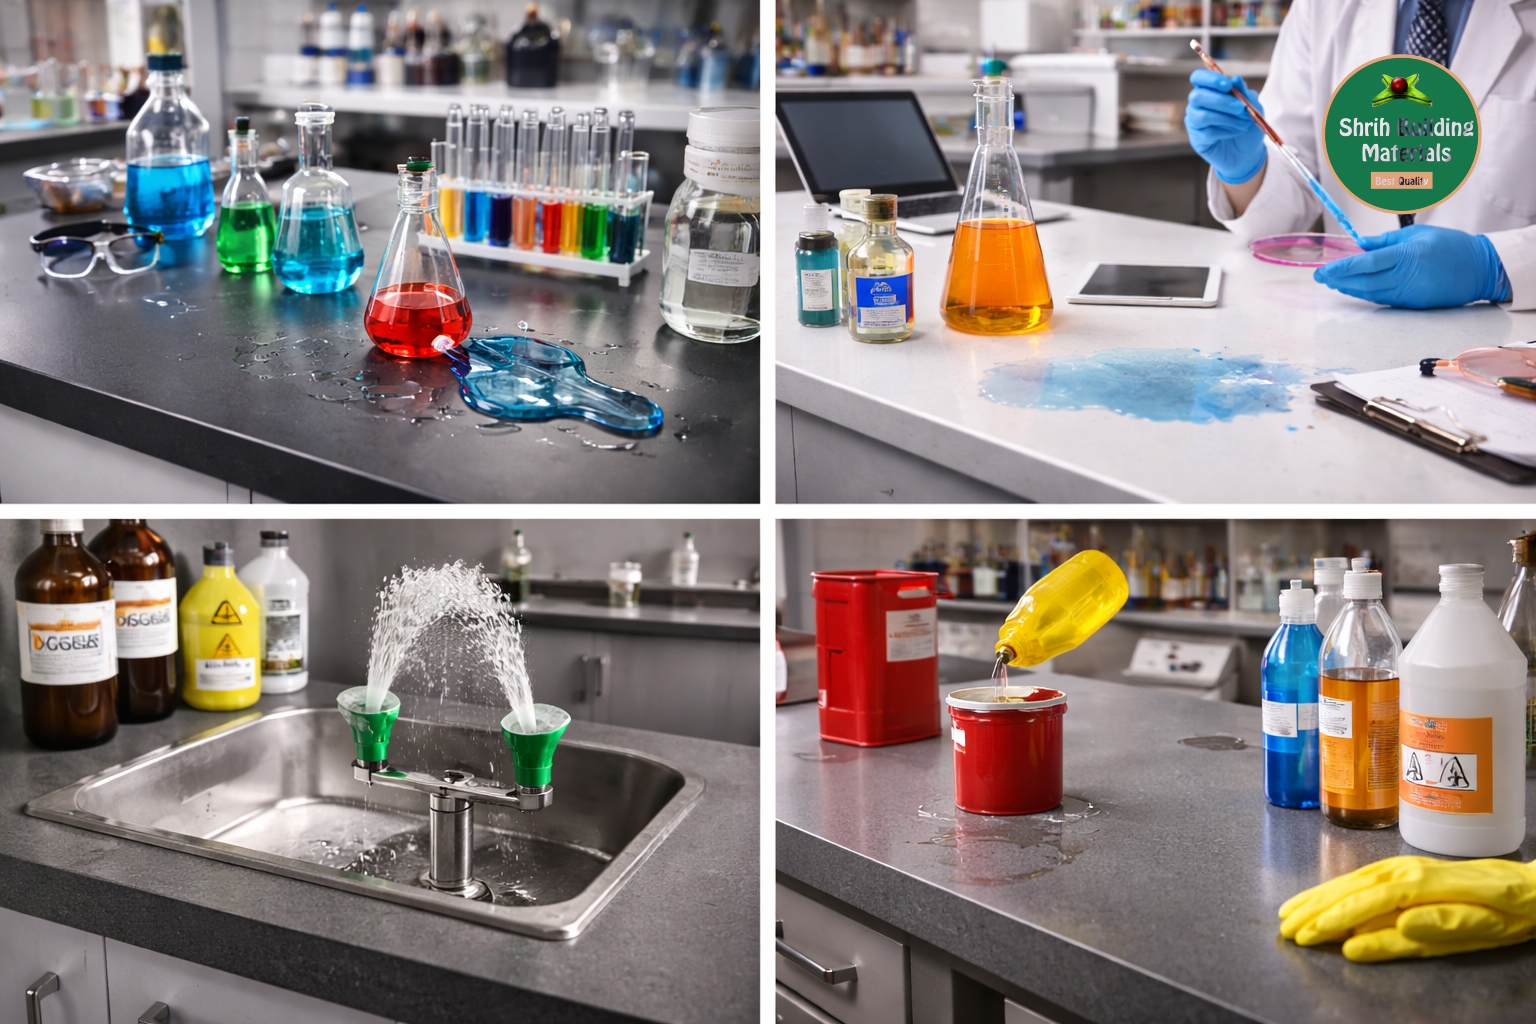
Industrial & Laboratory Surface Panels
Chemical-Resistant Laminates
Shrih Building Materials supplies chemical-resistant laminates engineered for environments requiring high-performance surface durability and resistance to chemical exposure. Our performance laminates division supports structured sourcing and export-ready coordination for industrial, laboratory and commercial developments.
We focus on surface integrity, durability under exposure and disciplined bulk shipment execution.
Product Scope
Our chemical-resistant laminates category includes:
• Industrial-Grade Laminate Sheets
• Laboratory Surface Panels
• Chemical-Exposure Resistant Laminates
• High-Durability Performance Laminates
• Institutional and Industrial Surface Solutions
Laminates are coordinated according to thickness, surface finish and performance specifications.
Supply Capabilities
We support:
• Performance-grade material coordination
• Sheet dimension and thickness alignment
• Industrial application planning
• Project-based quantity scheduling
• Export-grade palletization and packaging
• Inspection coordination
• Container load optimization
• Multi-category shipment consolidation
Our model ensures organized chemical-resistant laminate supply aligned with project execution schedules.
Application Areas
Chemical-resistant laminates are supplied for:
• Laboratories and research facilities
• Industrial production environments
• Healthcare institutions
• Educational facilities
• Commercial kitchens
• Institutional infrastructure
Export & Logistics Coordination
Shrih Building Materials provides:
• FOB, CIF & CNF shipment handling
• Export documentation support
• Freight and port alignment
• Cross-division consolidation
• Structured bulk export execution
We position ourselves as a dependable chemical-resistant laminates supplier serving global importers and project contractors requiring reliable industrial surface solutions at scale.